Artykuł sponsorowany
Jak przygotowanie pliku i tolerancji decyduje o wyniku cięcia laserowego w produkcji detali
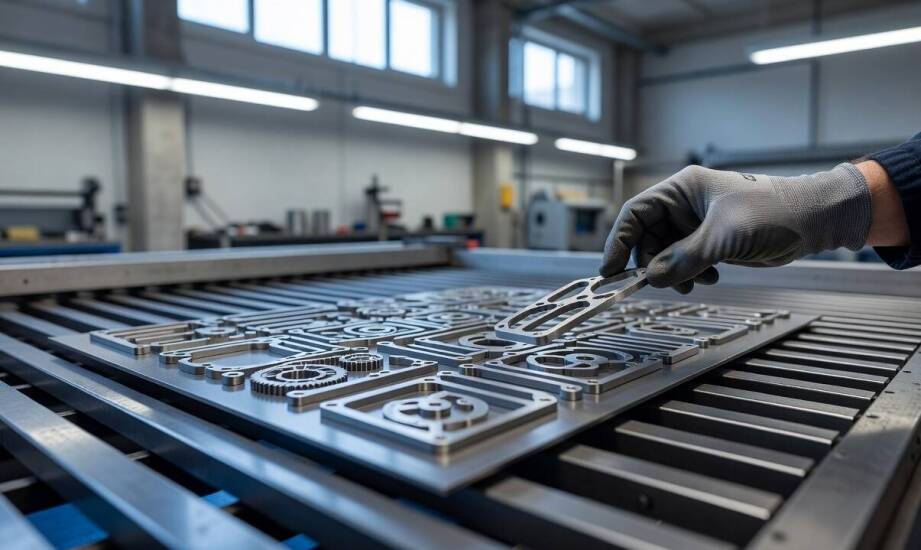
Ten sam rysunek techniczny detalu metalowego może prowadzić do zupełnie innych rezultatów cięcia laserowego, jeśli projekt nie precyzuje tolerancji wymiarowych, gatunku materiału i planowanych operacji obróbki. Wielu konstruktorów zakłada, że sam kształt wektorowy wyeksportowany z programu CAD wystarczy do szybkiego uruchomienia maszyny. Bez szczegółowych wytycznych technologicznych operator lasera musi przyjmować domyślne założenia dla danej grubości blachy. Zmiana parametrów cięcia wpłynie bezpośrednio na jakość krawędzi, dokładność wymiarów i przydatność wyciętej części do dalszego montażu. Braki w dokumentacji wydłużają czas przygotowania zlecenia, podnoszą ryzyko powstania odpadów i wymuszają dodatkowe konsultacje przed rozpoczęciem produkcji.
Jakie dane z pliku technicznego umożliwiają ocenę wykonalności detalu?
Podstawą uruchomienia maszyny jest poprawnie przygotowany plik w formacie DXF, DWG lub równoważnym formacie wektorowym. Rysunek przesyłany na produkcję musi zawierać zamknięte kontury cięcia i zachowywać bezwzględną skalę 1:1. Projektanci przygotowujący pliki powinni wyczyścić geometrię z nakładających się linii, usunąć zbędne ramki i ustawić grubość obrysu na wartość hairline, równą 0,001 mm. Kompletna dokumentacja określa również rodzaj materiału, jego dokładną grubość oraz krytyczne tolerancje wymiarowe dla otworów montażowych. Programiści często zamieniają krzywe typu spline na standardowe łuki, co ułatwia maszynie utrzymanie płynności ruchu głowicy tnącej.
Dostarczone informacje pozwalają technologom ocenić, czy detal zachowa stabilność kształtu po wycięciu. Grubość blachy bezpośrednio wyznacza maksymalną moc i prędkość pracy urządzenia. Stal konstrukcyjną wycina się powszechnie do grubości 25 mm, stal nierdzewną do 20 mm, a elementy aluminiowe do 12 mm. Jako firma Robert Skórzewski każdego dnia analizujemy rysunki techniczne przed przekazaniem ich na wydział obróbki plastycznej. Gatunek stali i stan jej powierzchni, w tym obecność rdzy lub powłok hutniczych, wpływają na absorpcję wiązki i wybór właściwego gazu pomocniczego. Oczyszczona powierzchnia i precyzyjnie dobrana ogniskowa przekładają się na gładkość krawędzi oraz minimalizują szerokość strefy wpływu ciepła w obrabianym elemencie.
W jakich sytuacjach parametry cięcia decydują o odkształceniach serii?
Szerokość szczeliny cięcia, funkcjonująca w branży metalowej jako kerf, wynosi zazwyczaj od 0,1 do 0,5 mm. Programiści maszyn uwzględniają tę wartość przy rozmieszczaniu detali na arkuszu blachy, stosując odpowiednie kompensacje narzędzia. Pominięcie wielkości szczeliny podczas projektowania prowadzi do natychmiastowych niedokładności wymiarowych wyciętego elementu, szczególnie przy precyzyjnych mechanizmach. Podczas obróbki ostrych naroży głowica tnąca musi zwolnić, aby uniknąć nadmiernego nagrzewania i nadtopienia krawędzi wrażliwego materiału. Zaawansowane oprogramowanie CAM automatycznie modyfikuje ścieżkę narzędzia w punktach węzłowych, chroniąc detal przed przepaleniem.
Minimalna odległość między poszczególnymi detalami na arkuszu wynosi od 2 do 5 mm, zależnie od grubości blachy. Mniejsze odstępy drastycznie zwiększają ryzyko termicznej deformacji materiału i kolizji dyszy z powstającymi odpadami. Prawidłowe zaplanowanie układu, zwanego nestingiem, chroni układ optyczny lasera i optymalizuje zużycie surowca. Realizowane na halach produkcyjnych usługi cięcia laserem opierają się na weryfikacji całego projektu pod kątem bezpieczeństwa procesu. Wczesna analiza pozwala dobrać odpowiednią strategię przebić, zaplanować mikrozłącza i przewidzieć zachowanie skomplikowanych geometrii pod wpływem wysokiej temperatury.
Weryfikacja projektu przed rozpoczęciem produkcji zabezpiecza cały proces technologiczny i eliminuje wąskie gardła. Dokładna analiza dokumentacji pozwala zachować powtarzalność wymiarów na poziomie ±0,05–0,1 mm przy blachach o grubości do 6 mm. Uwzględnienie kolejnych operacji obróbki, takich jak gięcie na prasach krawędziowych czy spawanie, gwarantuje bezproblemowe pasowanie wyciętych części podczas końcowego montażu komponentów. Rzetelne przygotowanie pliku technicznego redukuje liczbę odrzutów, obniża koszty jednostkowe i zapewnia w pełni przewidywalny czas realizacji serii produkcyjnej.
Kategorie artykułów
Polecane artykuły

Wpływ dodatków na ostateczny wygląd szytej na miarę sukni ślubnej
Wybór odpowiednich dodatków do sukni ślubnej ma kluczowe znaczenie dla ostatecznego efektu wizualnego. Szycie na miarę w Krakowie umożliwia indywidualne dopasowanie zarówno samej kreacji, jak i jej akcesoriów. Dodatki mogą podkreślić styl sukni, dodać elegancji lub nowoczesności. W artykule omówimy,

Kiedy lekka konsola pod umywalkę odciąża małą łazienkę w bloku
W typowej łazience w bloku o powierzchni zaledwie kilku metrów kwadratowych liczy się absolutnie każdy centymetr wolnej posadzki. Pełna zabudowa pod umywalką, choć niezwykle pojemna i praktyczna, często blokuje naturalny przepływ światła. Masywny mebel tworzy twardą barierę wizualną, która sprawia,